


Stora-blåsningsmaskiner med kapacitet
Industriblåsningsmaskiner med stor-kapacitet: ingenjörs-, konfigurations- och inköpsguide
Formblåsningsmaskiner med stor-kapacitet är industriella system konstruerade för kontinuerlig eller intermittent produktion av ihåliga plastbehållare, tekniska delar och industrifat från 5 liter till över 1 000 liter i volym. Dessa system fungerar via extrudering formblåsning (EBM) eller storskalig-sträckblåsning (LSBM), och dessa system processtekniker-termoplastiska hartser-övervägande hög-Densitetspolyeten (HDPE), polypropen (PP), polykarbonat (PC) och polyetentereftalat, kemiskt polyetentereftalat ({9}) resistenta komponenter.
För B2B-inköpsingenjörer, anläggningsdirektörer och förpackningslinjeintegratörer kräver valet av ett system med stor-kapacitet utvärdering av klämtonnage, extruderns uteffekt (kg/h), ackumulatorhuvudvolym, precision för typkontroll och energiförbrukning per kilogram bearbetad polymer. Dessa maskiner fungerar som den primära tillverkningstillgången för hög-volymförpackningar, kemisk logistik, vätskebehållare för bilar och vätskeförvaring för konsumenter, där enhetlig väggtjocklek, fall-slaghållfasthet och repeterbarhet för cykel-tid dikterar driftseffektivitet.



Produkttyper och konfigurationer
Formblåsningssystem med stor-kapacitet avviker i distinkta arkitektoniska konfigurationer baserat på behållarvolym, materialreologi och produktionsvolymkrav:
Formblåsningsmaskiner för kontinuerlig extrudering (fler-lager och enstaka-lager):
Konfiguration: Använder en kontinuerlig mjukgörande extruder i kombination med en kontinuerlig korshuvud- eller multi-huvuduppsättning. Idealisk för små-till-medelstora-artiklar (t.ex. 5L till 20L dunkar, staplingsbehållare och smörjmedelsflaskor) som produceras med höga hålrum (2 till 6+ håligheter).
Drift: Kontinuerlig formpressning i kombination med snabb-rörlig formskyttel eller roterande hjulmekanismer för att maximera uteffekten.
Ackumulatorhuvudformblåsningsmaskiner:
Konfiguration: Har ett hydrauliskt eller elektriskt ackumulatorhuvud (skottvolym som sträcker sig från 1 kg till 50+ kg) som lagrar homogeniserad smälta och släpper ut den snabbt genom munstyckets huvud för att bilda massiva parisons på bråkdelar av en sekund.
Användning: Nödvändigt för industrifat (200L fat), IBC (Intermediate Bulk Container)-tankar (1 000L), fordonskanaler och stora ihåliga strukturdelar. Förhindrar formsänkning under gravitationsdrag under långa extruderingscykler.
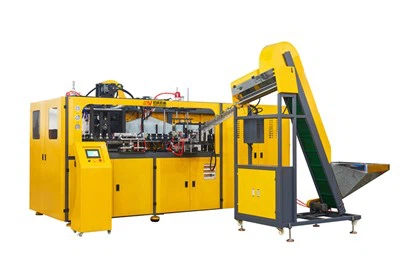
Två-Stretch-formblåsningssystem (PET/PC i stort format):
Konfiguration: Dedikerade infraröda förformuppvärmningsugnar i kombination med hög-trycksträcknings-blåsningsstationer optimerade för klara behållare med stora volymer (t.ex. 3L till 20L vattenkylningsflaskor, PC-polykarbonatbehållare).
Mekanism: Använder mekaniska eller servo-drivna sträckstavar kombinerat med för-blåsning och hög-trycksblåsning (upp till 40 bar) för att uppnå biaxiell molekylär orientering, maximera klarhet, sprängtryckstolerans och fallstyrka.

Viktiga produktegenskaper
Integrerar 100-punkts till 300-punkters elektroniska formväggtjocklekskontroller (EPWTC) kopplade till proportionella hydrauliska eller servomanövrerade stift/munstycken. Detta eliminerar materialspill genom att profilera väggtjockleken längs den vertikala axeln, motverka gravitationsnedhängning och förstärka högspänningshörn på stora delar.
Kraftiga-formplattor av segjärn konstruerade via Finite Element Analysis (FEA) för att motstå höga klämkrafter utan vinkelavböjning. Slip-avstånd och dagsljuskonfigurationer är optimerade för snabba formbyten med hjälp av hydrauliska snabb-system.
Barriär-skruvkonstruktioner i kombination med räfflade matarhalsar och växellådor med högt-vridmoment. Fattemperaturzoner har precision PID-keramiska värmare och kylfläktar med variabel -hastighet för att säkerställa jämn smälttemperaturfördelning över höga genomströmningshastigheter (t.ex. 150 kg/h till 500+ kg/h).
Använder pumpsystem med variabelt deplacement eller servo-motordrivna hydraulpumpar. Den här konfigurationen minskar tomgångsenergiförbrukningen med 30 % till 50 % jämfört med traditionella pumpstationer för konstant-tillförsel samtidigt som snabba-torkhastigheter bibehålls.
Flera-rörelsestyrenheter som utför tryck-, positions- och temperaturåterkopplingsslingor i realtid.- Har Ethernet/IP eller Profinet-anslutning för fabriksautomation (Industry 4.0) integration, dataloggning av cykelparametrar och fjärrdiagnostik.
Nyckelspecifikationer
När de utvärderar upphandlingsförslag måste ingenjörsteam jämföra maskiner mot följande standardiserade parametrar:
|
Teknisk parameter |
Specifikationsområde (standard industriell skala) |
|
Målproduktvolym |
5 liter till 1,000+ liter |
|
Extruderskruvens diameter (D) |
75 mm till 150 mm (L/D-förhållande vanligtvis 24:1 till 30:1) |
|
Ackumulatorhuvudets kapacitet |
2 kg till 50 kg smältvolym per skott |
|
Spännkraft |
50 ton till 350+ ton |
|
Plattmått (H x V) |
Skräddarsydd per forms fotavtryck (t.ex. 800 x 900 mm till 2200 x 2500 mm) |
|
Torrcykelhastighet |
3,5 till 8 cykler per minut (beroende på delens geometri och kylningstid) |
|
Installerad elkraft |
75 kW till 350 kW (varierar beroende på värmezoner och motorbelastningar) |
|
Arbetshydrauliskt tryck |
16 MPa till 21 MPa |
Viktiga urvalsfaktorer
Upphandlings- och tekniska utvärderingsteam bör bedöma potentiella maskinlinjer med hjälp av följande kriterier:
Hartsreologi och smältstyrka:Matcha extruderns kompressionsförhållande och ackumulatorhuvudets skjuvhastigheter till den specifika smältflödeshastigheten (MFR) för målpolymeren (t.ex. HDPE med hög molekylvikt för industriella trummor kontra låg-spännings-PET för klara behållare).
Cykeltid vs. kylningseffektivitet:Utvärdera den interna kylkanalens layout i formplattorna och ackumulatorkärnan. Värmeavledningshastigheten är den primära flaskhalsen vid produktion av hög-väggtjocklek.
Footprint and Plant Utility Krav:Verifiera fabrikens takhöjdsavstånd för ackumulatorhuvudets vertikala utsug, golvbelastningskapacitet (ton/m2) för tunga klämenheter, och anläggningens kylvattenflödeshastigheter (m3/h) och tryckklasser för luftkompressorn (30-40 bar för PET-sträckblåsning; 0,8-1,0 MPa för allmän EBM-pneumatik).
Tillgänglighet för underhåll och komponentens ursprung:Inspektera hydrauliska ventilgrenrör (t.ex. Rexroth, Vickers), PLC-hårdvara (Siemens, Allen-Bradley, Schneider) och varumärken för elektriska ställverk för att säkerställa lokal tillgänglighet av reservdelar och reducerad medeltid till reparation (MTTR).
Ansökningar
Blåsgjutmaskiner med stor-kapacitet används i olika tunga-industri- och konsumentsektorer:
Industriell kemisk förpackning:
Tillverkning av 200L L-ringfat, öppna-plastfat och 1 000L IBC innerflaskor utformade för att klara FN:s falltester och kemiska kompatibilitetscertifieringar.
Jordbruks- och konsumentvattenlagring:
Gjutning av 20L till 50L stapelbara jerryburkar för bekämpningsmedel och gödningsmedel, samt 3-gallon till 5-gallons vattendispenserflaskor.

Fordon och kommersiella transporter:
Tillverkning av bränsletankar med stora-volymer, ureatankar för selektiv katalytisk reduktion (SCR), behållare för vindrutespolare och luftintagskanaler under-huven.
Apparat- och infrastrukturkomponenter:
Tillverkning av ihåliga strukturella paneler, kontorsmöbelskal, lekplatsutrustningskomponenter och septiktankelement.
Anpassning och leveransomfattning
Industriella tillverkningskrav kräver ofta tekniska modifieringar utöver standardkatalogkonfigurationer. Tillgängliga tekniska anpassningar inkluderar:
Multi-Layer Co-Extrusion Setup:Integrering av 2-lagers, 3-lagers, upp till 6-lagers extruderingshuvuden (innehåller barriärlager som EVOH för kemisk eller bränslegenomträngningsbeständighet och omslipning av mellanlager).
Visa Stripe Co-Extrusion:Tillägg av en mindre sekundär extruder för att injicera en vätskenivåindikatorremsa längs behållarnas vertikala axel.
Automationsintegration:Nyckelfärdiga linjer kompletta med automatiska trimmers för blixtborttagning, robotextraktion av delar, integreringsstationer för läckage- och inline visioninspektionssystem för vägg-tjockleksverifiering.
Formdesign och verktygspaket:Leverans av specialbearbetade-bearbetade aluminium- eller beryllium-kopparlegeringsformar med CNC-djupa-hålsborrning för konforma kylkanaler.
Standard leveransomfattning:
Huvudextruder och drivmotorenhet
Ackumulatorhuvud eller korshuvudmunstycke
Spännenhet med hydraulisk/servodrivning
Fristående hydraulisk kraftenhet med oljekylare
Elstyrskåp med PLC/HMI pekskärm
Automatisk Autoloader och Hopper Torksystem
Standarduppsättning reservtätningar, värmeband och underhållsverktyg
FAQ

Begär en offert
För att få ett korrekt tekniskt förslag och kommersiell offert skräddarsydd för dina produktionsparametrar, vänligen lämna följande information till vårt ingenjörsteam:
Målproduktspecifikationer:Ritning, 3D-fil eller färdig produktvolym (liter), vikt (gram/kg) och målmått.
Materialklass:Specifik polymertyp (t.ex. HDPE formblåsningskvalitet, PP, PC, PCR-blandningsprocent).
Produktionskrav:Önskad produktionshastighet (bitar per timme), målvärde för hålrum och förväntade årliga drifttimmar.
Fabriksverktyg och layoutbegränsningar:Tillgänglig elektrisk spänning/frekvens, fabriksbegränsningar för golvutrymme och takhöjdsbegränsningar.
Extra automatiseringsbehov:Huruvida nedströmsutrustning (läckagetestare, automatiska trimmers, robothanterare eller centrala matningssystem) krävs inom leveransomfattningen.